

Gyvagys válasz: Hogyan válasszuk ki a megfelelőt Rozsdamentes acél harmonika típus
A megfelelő rozsdamentes acél harmonikatípus három gyakorlati tényezőtől függ: a rendszer által elnyelt mozgástól (tengelyirányú, oldalirányú vagy szögletes), a vezeték üzemi nyomásától és hőmérsékletétől, valamint az érintett közeg korróziós profiljától. Kompakt telepítésekhez, amelyek nagy vonást igényelnek egy kis borítékban, élhegesztett fújtatók jellemzően az előnyben részesített hajlékony fémharang formátum. Nagyobb nyomású, alacsonyabb ciklusú alkalmazásokhoz, például csővezeték tágulási hézagokhoz, kialakult (hidroformázott) fújtató általában alkalmasabbak, mert vastagabb, hengerelt tekercseik jól bírják a nyomásterhelést.
Az anyagválasztás egy hasonlóan egyszerű ökölszabályt követ: a 304-es rozsdamentes acélt általában általános célú, alacsony kloridtartalmú környezetekhez írják elő, míg a 316-os rozsdamentes acél a szokásos választás, ha kloridnak való kitettség, párás tengerparti levegő vagy nagyobb korrózióállóság szükséges. Az útmutató további része ezeket a kiválasztási tényezőket összehasonlító táblázatokkal, referenciatáblázatokkal és gyakorlati példákkal bontja le, így a mérnöki és beszerzési csapatok rozsdamentes acél harmonika gyártó találgatás helyett a termékleírást a valós működési feltételekhez tudja igazítani.
Mi az a rozsdamentes acél fújtató és hogyan működik
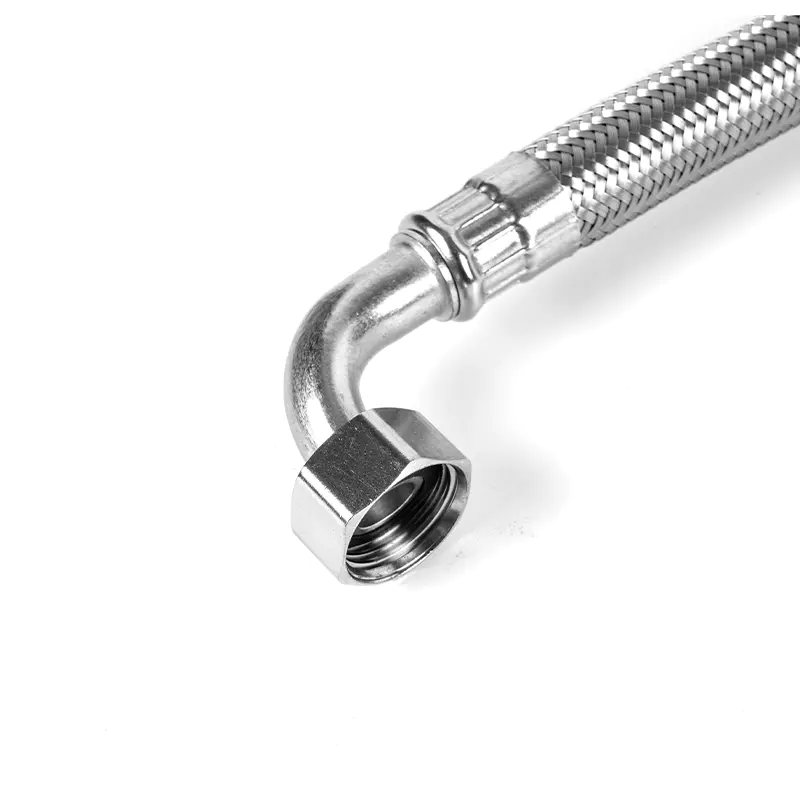
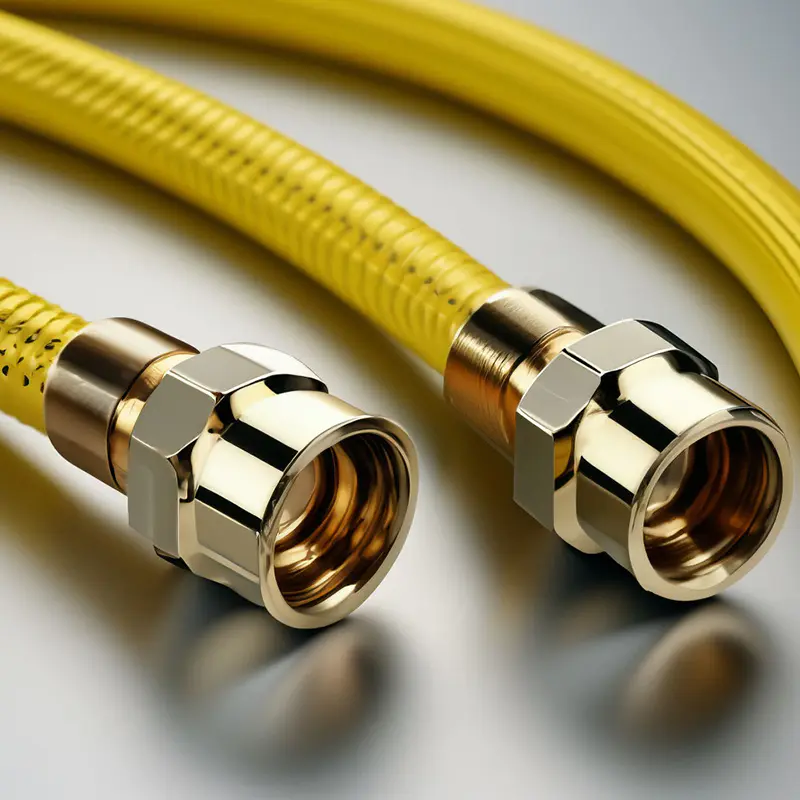
A rozsdamentes acél fújtató egy vékony falú, hullámos fém alkatrész, amely egy harmonikaszerűen kitágul, összehúzódó vagy elhajló kanyarulatból épül fel. Ahogy a cső- vagy csatornarendszer hőtágulás, vibráció, telepítési eltolódás vagy mechanikai ütés hatására elmozdul, a harmonika meghajlik, hogy elnyelje ezt a mozgást, miközben az áramlási útvonalat lezárva tartja. Ez az oka annak, hogy az alkatrészt általában hajlékony fémharangként írják le: a merev csövet irányított, megismételhető mozgási ponttá alakítja.
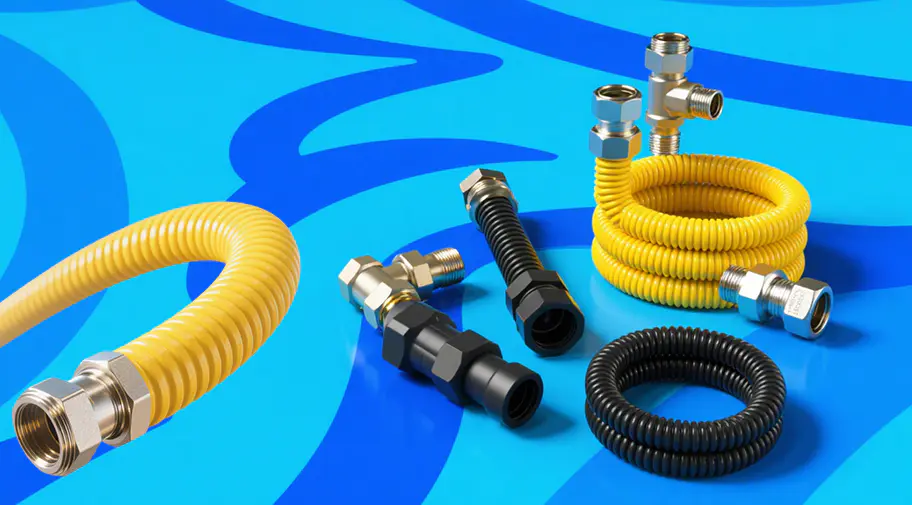
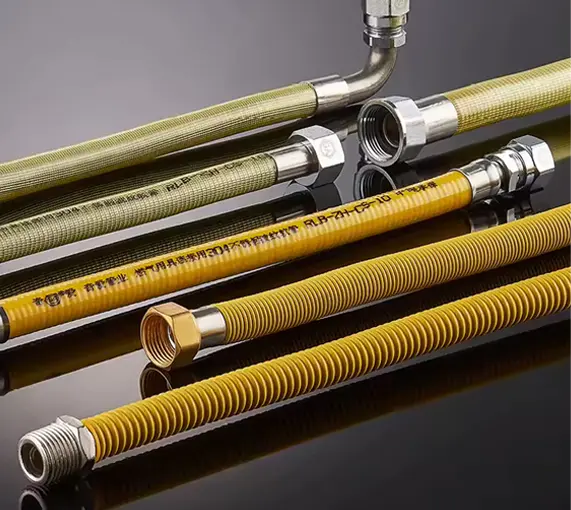
Két gyártási megközelítés uralja a piacot. Hegesztett harmonika (beleértve az élhegesztett csőmembránokat is) vékony membrántárcsák belső és külső élükön történő összekapcsolásával készülnek, ami csavaronként nagy löketet és kompakt axiális hosszt eredményez. Kialakított fújtató egy- vagy többrétegű cső hidroformálásával vagy hullámosított alakra hengerelésével készülnek, ami a nyomás visszatartását részesíti előnyben a nyers rugalmasság helyett. Mindkét megközelítést széles körben alkalmazzák a gázellátó vezetékeken, víz- és fűtési rendszerekben, HVAC-csatornákban és vákuumberendezésekben, és mindegyiknek különálló teljesítményprofilja van, amelyet az alábbiakban részletesen tárgyalunk.
Hegesztett harmonika vs formázott harmonika: Főbb szerkezeti különbségek
A hegesztett harmonika és a formázott csőmembrán közötti választás általában attól függ, hogy mekkora löket szükséges a csatlakozásnak mekkora nyomással szemben. Az alábbi táblázat egy relatív rugalmassági indexet mutat be négy általános konfigurációra vonatkozóan, az általános fújtató mérnöki referenciákban leírt tipikus konvolúciós viselkedés alapján, annak szemléltetésére, hogy az építési mód hogyan befolyásolja a rendelkezésre álló mozgást.
Ahogy a diagram mutatja, élhegesztett fújtatók általában a legmagasabb rugalmassági indexet kínálják a négy konstrukció közül, mivel vékony membránlemezeik hajlításonként könnyebben deformálódnak. A többrétegű hegesztett harmonika középen helyezkedik el, egyensúlyt biztosítva a löket és a tartósság között azáltal, hogy egy helyett több vékony rétegre osztja el a feszültséget. Ebben az összehasonlításban a formázott csőmembránok mutatják a legalacsonyabb indexet, ami összhangban van a tervezési prioritásukkal: vastagabb falak és hengerelt tekercsek, amelyek előnyben részesítik a nyomáskapacitást és a ciklus tartósságát a maximális lökettel szemben. Ez a kompromisszum a központi ok, amiért a beszerzési csapatoknak hegesztett fémharangok gyártójától kell beszerezniük a várható löketet és nyomást együtt, nem külön-külön.
| Funkció | Hegesztett / élhegesztett harmonika | Formált fújtató |
|---|---|---|
| Gyártási módszer | Élhegesztett membrántárcsák | Hidroformázott vagy hengerelt cső |
| Tipikus falvastagság | Vékony (0,1-0,3 mm rétegenként) | Vastagabb (0,3-1,0 mm) |
| Réteg konfigurációja | Egy- vagy többrétegű egymásra helyezett lemezek | Egy- vagy többrétegű csőfal |
| Mozgás konvolúciónként | Viszonylag magas | Viszonylag mérsékelt |
| Közös alkalmazások | Vákuumrendszerek, kompakt tömítések, precíziós műszerek | Csővezeték tágulási hézagok, HVAC csatornák, kipufogó rendszerek |
A rozsdamentes acél harmonika fő kiválasztási kritériumai
Az építési módon túl néhány műszaki paraméter határozza meg, hogy egy harmonika megbízhatóan működik-e egy adott rendszerben. Ha a rajz véglegesítése előtt felülvizsgálja a következő kritériumokat egy egyedi rozsdamentes acél harmonikagyártóval, akkor általában csökkenti az idő előtti meghibásodás vagy a túlméretezett, szükségtelenül nehéz összeállítás kockázatát.
- Anyagminőség - 304 vagy 316 rozsdamentes acél, a közeg korróziós profilja és a környezeti környezet alapján kiválasztva.
- Falvastagság és rétegszám - a vékonyabb, többrétegű szerkezetek kedveznek a rugalmasságnak; a vastagabb, kevesebb rétegű szerkezetek a nyomáskapacitást részesítik előnyben.
- Üzemi nyomás - a maximális belső vagy külső nyomás, amelyet a csőmembránnak az élettartama alatt tartalmaznia kell.
- Működési hőmérséklet tartomány - mind a folyamatos, mind a csúcshőmérséklet befolyásolja az anyagválasztást és a várható kifáradási élettartamot.
- Mozgás típusa és stroke - axiális összenyomás/nyújtás, oldalirányú eltolás, szögelforgatás, vagy ezek kombinációja.
- Médiakompatibilitás - A gáz-, víz-, gőz- vagy vákuumszolgáltatás különböző követelményeket támaszt a tömítéssel és a felületkezeléssel szemben.
Ezt a hat kritériumot jellemzően egy műszaki rajzon vagy specifikációs lapon rögzítik, amelyet az OEM fémharang beszállítójával osztanak meg, amely lehetővé teszi a gyártó csapat számára, hogy megfelelő átmérőt, rétegkonfigurációt és végillesztéket javasoljon a szerszámozás vagy a gyártás megkezdése előtt.
304 vs 316 rozsdamentes acél harmonika: melyik minőség illik az Ön alkalmazásához
A 304 és 316 rozsdamentes acél hasonló alapösszetételű krómból és nikkelből áll, de a 316 nagyjából 2-3 százalék molibdént ad hozzá, ami jelentősen javítja a kloridokkal és a pontkorrózióval szembeni ellenállást. Ez az egyetlen összetételbeli különbség a fő oka annak, hogy a két minőséget különböző szervizkörnyezetekhez ajánlják, annak ellenére, hogy megjelenésük és megmunkálásuk szinte azonos.
A fenti radardiagram a 304-et és a 316-ot öt gyakorlati teljesítménydimenzióban hasonlítja össze egy relatív 0-10 indexen. A 316-os rozsdamentes acél lényegesen magasabb pontszámot ér el klorid ellenállás , ami megmagyarázza, hogy miért ez az általános ajánlás a part menti létesítményekre, tengeri felszerelésekre és vegyipari feldolgozósorokra. A 304-es rozsdamentes acél továbbra is rendkívül versenyképes hegeszthetőség és általános mechanikai szilárdság tekintetében, és továbbra is széles körben meghatározott, költségtudatos megoldás a beltéri ipari gáz-, vízvezeték- és fűtési alkalmazásokban, ahol a kloridnak való kitettség korlátozott. Egyik fokozat sem egyetemesen jobb; a helyes választás a korróziós indexnek a tényleges szolgáltatási környezethez való igazításán múlik, ahelyett, hogy minden projekthez alapértelmezetten egy fokozatot kellene megadni.
A mozgatási kapacitás összehasonlítása: élhegesztett vs
A mozgási kapacitás ritkán egyetlen szám. A rendszerek általában kombinálják az axiális összenyomást vagy kiterjesztést némi oldalirányú eltolással és szögelforgatással, így segít a harmonikatípusok összehasonlításában mindhárom mozgási mód között, nem pedig egyetlen löketszám esetén.
Mindhárom mozgási irányban az élhegesztett csőmembránok következetesen magasabb relatív indexet mutatnak, mint a kialakított csőmembránok ebben az összehasonlításban, ami a vékonyabb, hajlékonyabb membránszerkezetüket tükrözi. A rés axiális irányban a legnagyobb, ez a mozgásmód. Az élhegesztett csőmembránokat leggyakrabban kompakt vákuumharangokhoz és műszeres alkalmazásokhoz választják. A kialakított harmonika sok csőelrendezés esetén továbbra is működőképes oldalirányú és szögletes mozgást biztosít, és a robusztusabb falszakasz gyakran a jobb kompromisszum, amikor a rendszernek nagyobb vezetéknyomást is tartalmaznia kell. Ez az oka annak, hogy egy ipari harmonikagyár általában a várható tengelyenkénti löketet és a rendszernyomást is megkérdezi, mielőtt konkrét termékcsaládot javasolna.
A fáradtság élettartama és nyomásértékének megértése
A kifáradási élettartam azt írja le, hogy a fújtató általában hány tágulási és összehúzódási cikluson megy keresztül, mielőtt repedés keletkezik a konvolúciógyökénél. Ez az egyik legkeresettebb műszaki kérdés a vásárlók körében, mivel a névleges mozgáshoz viszonyított alulméretezés a korai terepi meghibásodás egyik vezető oka.
Ez a szemléltető görbe egy jól bevált mérnöki elvet tükröz a tágulási hézag kifáradási tervezése mögött: a relatív ciklus élettartama meredeken csökken, ahogy az elmozdulási arány megközelíti a névleges löketet, összhangban a dilatációs hézagok iparági szabványaiban, például az EJMA-ban hivatkozott általános kifáradási viselkedéssel. Alacsony eltolási arány mellett a csőmembrán jellemzően viszonylag sok ciklust képes kitartani, de a löketnek a névleges érték 100 százalékához közeli nyomása jelentősen csökkenti a rendelkezésre álló ciklus élettartamát. Gyakorlatilag a mérnökök az anyag- vagy falvastagság megváltoztatása nélkül meghosszabbíthatják az élettartamot, ha a csőmembránt a számított maximális löket feletti résszel határozzák meg – ahelyett, hogy pontosan a várt mozgásra méreteznék. A fémharanggyártótól származó árajánlatokat értékelő vásárlóknak meg kell győződniük arról, hogy a megadott löketszám névleges maximum vagy ajánlott üzemi érték, mivel a különbség lényegesen befolyásolja a hosszú távú megbízhatóságot.
Alkalmazáshoz illő harmonikatípus: gáz-, vízvezeték-, fűtés- és vákuumrendszerek
A különböző végfelhasználási rendszerek nagyon eltérő követelményeket támasztanak a fújtatókkal szemben, a tömített gáztömörségtől az ismétlődő, nagy ciklusú rezgéselnyelésig. Az alábbi táblázat az alkalmazásonkénti tipikus ajánlásokat foglalja össze, amelyek kiindulópontként szolgálhatnak a beszállítóval folytatott részletes műszaki áttekintés előtt.
| Alkalmazás | Tipikus fújtató típus | Elsődleges követelmény |
|---|---|---|
| Gázellátás rugalmas csatlakozói | Élhegesztett vagy hullámos hegesztett harmonika | Gázzáró tömítés, rezgéselnyelés |
| Lakossági és kereskedelmi vízvezeték szerelés | Alakított vagy többrétegű hegesztett harmonika | Hőmozgás, könnyű telepítés |
| Fűtés és HVAC csatorna | Kialakított fújtató expansion joints | Hőtágulás, mérsékelt nyomás |
| Vákuum és félvezető berendezések | Élhegesztett vákuum harmonika | Szivárgásmentesség, pontos löketszabályozás |
A nagyvákuumú és tisztatéri berendezésekhez a beszerzési csapatok általában dedikált személyt keresnek vákuumcsőrugó-gyártó or vákuumharang beszállítója szivárgásmentes hegesztés és süthető rozsdamentes acél felületkezelés terén bizonyított tapasztalattal rendelkezik, mivel egy kis hegesztési hiba veszélyeztetheti a kamra épségét olyan módon, ami egy általános vízvezetéknél nem számít. Csővezeték és csatorna bővítéséhez egy tágulási hézag beszállítója ismeri a kialakított fújtatót és a nyomáskód betartása általában a relevánsabb érintkezési pont. Az ipari rozsdamentes acél harmonika tágabb kategóriáján belüli megfelelő szakterülethez való igazítása jelentősen lerövidíti a beszerzési ciklust.
A fújtatók meghibásodásának gyakori okai és megelőzésük
A legtöbb csőmembrán meghibásodás kis számú kiváltó okra vezethető vissza, és legtöbbjük a specifikáció vagy a telepítés szakaszában megelőzhető, nem pedig anyagcsere szükséges.
- Ciklikus fáradtság a túlütésből - a harmonika névleges elmozdulása közelében vagy azon túli működtetése felgyorsítja a repedés keletkezését a konvolúciógyökénél.
- Korrózió a közegek összeférhetetlenségéből - ha a 304-es rozsdamentes acélt kloridban gazdag vagy erősen savas környezetben választja, lerövidítheti az élettartamot a 316-os vagy más megfelelő ötvözethez képest.
- Telepítési hiba - a szerelés során bevezetett szög- vagy oldalirányú eltolás nem tervezett feszültséget ad a tervezett mozgáson túl.
- Rezgés által kiváltott rezonancia - a rendszer sajátfrekvenciájához közeli működés gyors, lokális kifáradást okozhat még alacsony névleges löketnél is.
- Vergődni a túlzott belső nyomástól - a névleges határértéket meghaladó nyomásterhelés az oszlop instabilitását okozhatja hosszabb harmonikaszerelvényekben.
E tényezők kezelése általában egy pontos alkalmazási kérdőívvel kezdődik, amely lefedi a nyomást, a hőmérsékletet, a közeget és a várható mozgást, majd a gyártóval a tervezési áttekintést követően a szerszámok elkészítése előtt. Ez a kezdeti lépés az egyik legmegbízhatóbb módja a helyszíni hibák csökkentésének a nem szabványos méretű, egyedi harmonikagyártó projekteknél.
Professzionális OEM/ODM rozsdamentes acél harmonikagyártóval együttműködve
Mivel a csőmembrán teljesítménye az anyag, a falvastagság, a rétegszám és a formázási pontosság kölcsönhatásától függ, a teljes folyamatot – a nyersanyagok átvizsgálásától a szerkezeti tervezésen, a gyártáson át a teljesítményvizsgálaton át – irányító, bejáratott rozsdamentes acél csőmembrán-beszállítóval való együttműködés általában konzisztensebb, az alkalmazási területnek megfelelőbb eredményeket ad, mint a komponensek általános árucikkként történő beszerzése.
A Haoyin (Ningbo) Bellows Technology Co., Ltd. gáz-, vízvezeték-, fűtés- és kapcsolódó rugalmas csatlakozási alkalmazásokhoz használt rozsdamentes acél harmonika kutatására, tervezésére, gyártására és értékesítésére szakosodott gyártó. A 18 000 négyzetméteres szabványosított műhelyből, egy 35 milliós telephelyen működő vállalat ISO9001, ISO14001 és ISO45001 irányítási rendszer tanúsítványokkal rendelkezik, és nemzeti csúcstechnológiai vállalatként és zöld gyárként ismerik el. OEM csőmembrángyártóként és ODM rozsdamentes acél harmonikagyárként a csapat támogatja az egyedi rozsdamentes acél harmonikaprojekteket a kezdeti szerkezeti tervezéstől az értékesítés utáni műszaki támogatásig, ami különösen hasznos azoknak a vásárlóknak, akiknek olyan hegesztett fémharmacska-gyártóra van szükségük, amely képes a szabványos termékcsaládokat a nem szabványos átmérőkhöz, végszerelvényekhez vagy tanúsítási követelményekhez igazítani.
Az ipari harmonikagyárat értékelő beszerzési és mérnöki csapatok számára általában három dolgot érdemes megerősíteni az egyedi rendelés leadása előtt: dokumentált minőségi tanúsítványok, házon belüli nyomás- és ciklusteljesítmény-tesztelési képesség, valamint az OEM fémharangok beszállítói kapcsolatainak és a kisebb egyedi vagy prototípus-futtatásoknak a támogatásában.
Gyakran Ismételt Kérdések
| Q1: Miért készülnek a fújtatók rozsdamentes acélból? A rozsdamentes acél egyesíti a korrózióállóságot, a mechanikai szilárdságot és a jó hegeszthetőséget, lehetővé téve a vékony kanyarulatok többszöri meghajlását, miközben ellenáll a legtöbb ipari közeg oxidációjának. | Q2: Hogyan működnek a rozsdamentes acél harmonika? Egy sor kanyarulat tágul és húzódik össze, mint egy harmonika, lehetővé téve, hogy az alkatrész elnyelje a tengelyirányú, oldalirányú vagy szögletes mozgást, miközben az áramlási útvonalat lezárva tartja. |
| 3. kérdés: 304 vs 316 rozsdamentes acél harmonika? A 304 általában általános célú, alacsony kloridtartalmú környezetekhez alkalmas, míg a 316 hozzáadott molibdént tartalmaz a kloridokkal és a tengeri körülményekkel szembeni jobb ellenállás érdekében. | 4. kérdés: Rozsdamentes acél vs Inconel harmonika? A rozsdamentes acél a legtöbb ipari, vízvezeték- és vákuumos alkalmazást lefedi, míg az Inconel és a hasonló nikkelötvözetek jellemzően szélsőségesebb hőmérsékleti vagy korróziós körülményekre vannak fenntartva. |
| Q5: Mennyi a fémharangok kifáradási élettartama? A kifáradási élettartam a repedés kezdete előtti tágulási-összehúzódási ciklusok száma, és ezt erősen befolyásolja a lökethossz, a falvastagság és a rétegek száma. | 6. kérdés: Mennyire rugalmasak a rozsdamentes acél harmonika? A rugalmasság a falvastagságtól, a rétegek számától és a csavarodás alakjától függ; Az élhegesztett csőmembránok általában több löketet biztosítanak csavarodásonként, mint a formázott harmonika. |
| 7. kérdés: Mi okozza a fújtató meghibásodását? A gyakori okok közé tartozik a ciklikus, túlzott löketű fáradtság, a közeggel kapcsolatos korrózió, a telepítési helytelenség és a vibráció által kiváltott rezonancia. | Q8: Hogyan számítja ki a csőmembrán nyomását? A megengedett nyomás a falvastagságtól, az átlagos átmérőtől, az anyag tulajdonságaitól és a réteg konfigurációjától függ, általában véve a tágulási hézagokra vonatkozó elismert műszaki szabványokat követve. |